مقدمه
تولید ورق استندینگ شیت، در صنعت ساختمانسازی مدرن، پوششهای سقفی نقش تعیینکنندهای در ایمنی، عایقبندی، زیبایی و دوام سازه ایفا میکنند. در میان فناوریهای نوین، تولید ورق استندینگ شیت بهعنوان یکی از پیشرفتهترین روشهای ساخت پوششهای سقفی یکپارچه، جایگاه ویژهای در بازار ایران و خاورمیانه یافته است. این ورقها که با نام تجاری «استندینگ شیم» (Standing Seam) نیز شناخته میشوند، به دلیل حذف کامل سوراخکاری سطحی، اتصال مکانیکی کلیپسی و مقاومت فوقالعاده در برابر نفوذ آب، باد و خوردگی، به انتخاب اول پروژههای صنعتی، تجاری، ورزشی و مسکونی لوکس تبدیل شدهاند. اگر به دنبال درک عمیق فرآیند تولید، شناخت استانداردهای کیفی، استعلام قیمت دقیق و آشنایی با نحوه اجرای اصولی این سیستم هستید، این مقاله جامع دقیقاً برای شما تدوین شده است. در ادامه، از مرحله انتخاب کویل خام تا نصب نهایی روی سقف، تمام جزئیات فنی و اجرایی را بررسی خواهیم کرد.
ورق استندینگ شیت چیست؟ ساختار و ویژگیهای فنی
ورق استندینگ شیت نوعی پوشش سقفی فلزی است که در کارخانه یا کارگاه سیار، به روش رول فرمینگ (Roll Forming) سرد تولید میشود. وجه تمایز اصلی این ورق با سایر پوششهای موجدار، وجود درزهای عمودی برجسته (Seam) است که پس از نصب، توسط دستگاههای مخصوص درزبند به صورت مکانیکی به هم قفل میشوند. این اتصال بدون نیاز به پیچ یا پرچ روی سطح ورق انجام میگیرد؛ در نتیجه، هیچ سوراخی در مسیر جریان آب ایجاد نمیشود و احتمال نشتی به صفر میرسد.
ساختار این ورق معمولاً از فولاد گالوانیزه، گالوالیوم (آلوزینک) یا آلومینیوم با ضخامت ۰.۵ تا ۱.۲ میلیمتر تشکیل شده و در صورت نیاز، با پوششهای رنگی پلیاستر، PVDF یا اپوکسی محافظت میشود. سیستم نصب آن بر پایه کلیپسهای ثابت یا شناور (Fixed/Sliding Clips) استوار است که امکان انبساط و انقباض حرارتی ورق را بدون ایجاد تنش ساختاری فراهم میکند. این ویژگی، استندینگ شیت را به گزینهای ایدهآل برای اقلیمهای متغیر ایران تبدیل کرده است.
فرآیند تولید ورق استندینگ شیت؛ از مواد اولیه تا محصول نهایی
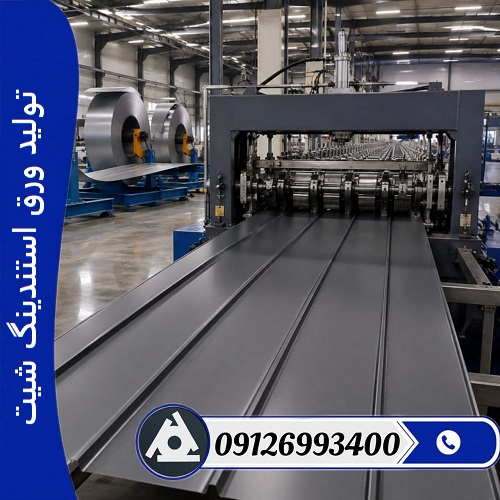
تولید ورق استندینگ شیت یک فرآیند مهندسیشده و چندمرحلهای است که دقت در هر گام آن، مستقیماً بر کیفیت نهایی و عمر مفید سقف تاثیر میگذارد. خطوط تولید مدرن معمولاً از تجهیزات تماماتوماتیک CNC بهره میبرند تا خطای انسانی به حداقل برسد. مراحل اصلی تولید عبارتند از:
۱. انتخاب و آمادهسازی کویل خام
پایه و اساس کیفیت ورق، کویل ورودی است. کارخانههای معتبر از کویلهای گالوانیزه (پوشش روی ۱۲۰ تا ۲۷۵ گرم بر متر مربع)، گالوالیوم (۵۵٪ آلومینیوم، ۴۳.۴٪ روی، ۱.۶٪ سیلیسیم) یا آلومینیوم سری ۳۰۰۰/۵۰۰۰ استفاده میکنند. پیش از ورود به خط، کویلها از نظر ضخامت، عرض، میزان پوشش فلزی، کشش سطحی و یکنواختی رنگ تست میشوند. کویلهای معیوب یا دارای اکسیداسیون سطحی، مستقیماً برگشت داده میشوند.
۲. بازکننده و ترازکننده (Decoiler & Leveler)
کویل روی دستگاه دکویلر سوار شده و با کنترل تنش هیدرولیک، به تدریج باز میشود. ورق وارد غلتکهای ترازکننده میشود تا هرگونه تاب، موج یا خمیدگی ناشی از حملونقل یا ذخیرهسازی برطرف گردد. سطح کاملاً تخت، پیشنیاز فرمدهی دقیق درزهاست.
۳. سیستم رول فرمینگ (Roll Forming Station)
قلب خط تولید، ایستگاههای غلتکی متوالی است. ورق با سرعت کنترلشده (معمولاً ۱۵ تا ۴۰ متر بر دقیقه) از میان ۱۲ تا ۲۴ جفت غلتک فولادی سختکاریشده عبور میکند. هر ایستگاه، تغییر شکل جزئی و دقیقی به لبههای ورق وارد میکند تا در نهایت، پروفیل درز عمودی با ارتفاع معمول ۵۰ تا ۷۵ میلیمتر و عرض مؤثر ۳۰۰ تا ۶۰۰ میلیمتر شکل گیرد. دقت ابعادی در این مرحله باید در حد ±۰.۵ میلیمتر باشد تا کلیپسها به درستی درگیر شوند.
۴. برش دقیق و کنترل طول (Flying Shear)
پس از فرمدهی، ورق توسط سیستم برش پروازی یا گیوتین هیدرولیک، در طولهای سفارشی (تا ۱۲۰ متر بدون درز طولی) برش میخورد. سیستمهای PLC طول، تعداد و سرعت برش را بر اساس نقشه پروژه تنظیم میکنند. لبههای برشخورده باید فاقد پلیسه، دفرمه یا آسیب به پوشش گالوانیزه باشند.
۵. بستهبندی، لیبلگذاری و انبارش
ورقهای تولیدشده با نوارهای محافظ لبه، پالتهای چوبی یا فلزی و روکشهای ضد رطوبت بستهبندی میشوند. هر پالت دارای لیبل شامل کد ردیابی، ضخامت، نوع پوشش، تاریخ تولید و استاندارد مرجع است. انبارش باید در محیط سرپوشیده، با تهویه مناسب و دور از تماس مستقیم با زمین انجام شود تا از خوردگی سفید جلوگیری گردد.
چرا تولید ورق استندینگ شیت در ایران رونق گرفته است؟
رشد چشمگیر سرمایهگذاری در تولید ورق استندینگ شیت ریشه در تحولات ساختاری صنعت ساختمان و نیازهای اقلیمی کشور دارد:
- حذف نشتی: سیستم درزبندی مکانیکی، ضعف اصلی ورقهای پیچشده را برطرف کرده است.
- طولهای یکپارچه: امکان تولید ورق تا ۱۰۰+ متر بدون اتصال عرضی، سرعت نصب را ۳ برابر میکند.
- مقاومت در برابر باد: کلیپسهای شناور و قفل درز، مقاومت تا ۲۰۰ کیلومتر بر ساعت را تضمین میکنند.
- سازگاری با عایقها: قابلیت نصب روی پشم سنگ، پلیاورتان یا فوم XPS بدون تخریب لایه عایق.
- کاهش هزینههای نگهداری: عمر مفید ۳۰ تا ۵۰ سال با حداقل تعمیرات.
- تولید داخلی و کاهش وابستگی: راهاندازی خطوط رول فرمینگ پیشرفته در ایران، قیمت تمامشده را ۳۰ تا ۴۰٪ کاهش داده و زمان تحویل را از ماهها به روزها رسانده است.
این عوامل باعث شده پیمانکاران سولههای صنعتی، فرودگاهها، استادیومها، مراکز تجاری و ویلاهای مدرن، مستقیماً با کارخانههای تولیدکننده قرارداد ببندند.

راهنمای جامع نصب و اجرای سقف استندینگ شیت؛ گام به گام
اجرای صحیح، مکمل تولید باکیفیت است. حتی بهترین ورق در صورت نصب غیراصولی، دچار نشتی، صدای باد یا دفرمه شدن میشود. مراحل استاندارد اجرای سقف استندینگ سیم عبارتند از:
۱. طراحی و مهندسی زیرسازی
- محاسبه بارهای مرده، زنده، برف و باد بر اساس آییننامه ۲۸۰۰ و مبحث ششم مقررات ملی ساختمان.
- تعیین فاصله پرلینها (معمولاً ۱ تا ۱.۵ متر) بر اساس ضخامت ورق و شیب سقف (حداقل ۳ درجه، توصیهشده ۵ تا ۱۰ درجه).
- انتخاب نوع کلیپس: ثابت برای طولهای زیر ۱۵ متر، شناور برای طولهای بیشتر جهت جبران انبساط حرارتی.
- نصب لایه بخاربند و عایق حرارتی/صوتی در صورت نیاز.
۲. نصب کلیپسها و ریلهای نگهدارنده
- کلیپسها با پیچهای خودکار گالوانیزه یا استیل، دقیقاً روی خط پرلینها و با فاصله عرضی مطابق پروفیل ورق نصب میشوند.
- تراز لیزری یا نخکشی دقیق برای جلوگیری از موجدار شدن نهایی سقف الزامی است.
- در مناطق با باد شدید، از کلیپسهای تقویتشده یا دوپیچه استفاده گردد.
- فاصله کلیپس از لبه بام و ناودانی باید طبق نقشه کارخانه باشد تا درزبندی نهایی مختل نشود.
۳. جانمایی و قفل کردن ورقها
- ورقها از پایینترین نقطه و خلاف جهت باد غالب نصب میشوند.
- لبه پایینی ورق اول روی کلیپسها قرار گرفته و با فشار دست یا چکش پلاستیکی، زبانه کلیپس در شیار ورق درگیر میشود.
- ورق دوم موازی با اولی قرار میگیرد؛ لبههای درزدار روی هم همپوشانی مییابند.
- دستگاه درزبند مکانیکی (Seamer) یا دستی، درزها را در دو مرحله به هم قفل میکند. ارتفاع درز نهایی معمولاً ۵۰ تا ۷۵ میلیمتر است.
- در طولهای بالای ۳۰ متر، از اتصالات انبساطی استفاده شود تا تنش حرارتی باعث پارگی درز نگردد.
- برشهای دور نورگیر، دودکش و لبهها با قیچی برقی یا گیوتین دستی انجام شود. هرگز از سنگ فرز استفاده نکنید؛ حرارت آن پوشش گالوانیزه را تخریب میکند.
۴. آببندی نهایی و جزئیات پایانی
- لبههای بام با فلاشینگهای پیشساخته و درزگیر پلیاورتان آببندی شوند.
- محل نفوذ لولهها و تجهیزات با بوتهای لاستیکی EPDM یا فلاشینگ سفارشی پوشانده شود.
- ناودانیها با شیب حداقل ۱٪ و ظرفیت محاسبهشده نصب گردند.
- پس از اتمام، تست باران مصنوعی یا آبپاشی کنترلشده برای اطمینان از عدم نشتی انجام شود.
- کلیه ضایعات برش، پلیسهها و برادههای فلزی از سطح سقف جمعآوری شوند تا از خوردگی گالوانیک جلوگیری گردد.
⚠️ نکات ایمنی اجرا: استفاده از هارنس، طناب نجات، کفش ضدلغزش و تختههای راهروی موقت الزامی است. کار در باد بالای ۴۰ کیلومتر بر ساعت یا باران متوقف شود. نیروی نصاب باید دوره تخصصی درزبندی مکانیکی را گذرانده باشد.
نکات طلایی نگهداری و افزایش عمر مفید سقف
- سالیانه دو بار سطح سقف و ناودانیها از برگ، گردوغبار و رسوبات پاکسازی شود.
- از راه رفتن مستقیم روی درزها یا لبههای قفلشده خودداری کنید؛ در صورت نیاز، از کفش نرم و تخته توزیع بار استفاده نمایید.
- هر ۳ سال، کلیپسهای قابل دسترسی و فلاشینگها از نظر شلشدگی یا خوردگی بازدید شوند.
- در صورت خشهای عمیق یا آسیب پوشش رنگی، از ترمیمکنندههای اپوکسی یا رنگ PVDF همکد استفاده کنید.
- از نصب تجهیزات سنگین یا دکلها بدون محاسبه بار متمرکز و تقویت زیرسازی خودداری گردد.
- در مناطق ساحلی یا صنعتی، شستشوی ملایم با آب و صابون خنثی هر ۶ ماه، تجمع نمک یا اسید را خنثی میکند.
با رعایت این اصول، سقف استندینگ شیم به راحتی ۴۰ تا ۵۰ سال بدون تعویض خدمترسانی میکند.
نتیجهگیری و دعوت به اقدام
تولید ورق استندینگ شیت تلفیقی از مهندسی مواد، دقت ماشینآلات و دانش اجرای سازهای است. این سیستم با حذف نقاط ضعف پوششهای سنتی، استانداردهای جدیدی در آببندی، دوام و زیبایی سقفهای مدرن تعریف کرده است. موفقیت پروژه شما در گرو سه عامل است: خرید از کارخانهای با خط تولید استاندارد و گواهیهای معتبر، انتخاب متریال متناسب با اقلیم و کاربری، و سپردن نصب به تیمی آموزشدیده و مجهز به دستگاههای درزبند تخصصی. اگر به دنبال استعلام قیمت دقیق، دریافت نقشههای اجرایی، مشاوره رایگان انتخاب پروفیل یا معرفی نصابان مورد تایید هستید، همین حالا با کارشناسان فنی ما تماس بگیرید. تیم مهندسی ما از مرحله متره و برآورد تا نظارت بر نصب نهایی، همراه مطمئن پروژه شماست.

بدون دیدگاه